


Управленческий консалтинг FSG
Внедрение бережливого производства на предприятии
Оборудование и люди заняты, а заказы задерживаются и между операциями накапливаются запасы. Помогаем разобраться в производственном потоке, выбрать приоритетные потери и проверить улучшения на пилотном участке.
Логика проекта
От картины производства — к устойчивому результату
- Макрокарта и поток
- Расстановка оборудования
- Планирование и такт
- Ежедневное управление
- Супермаркет и подача
- Потери и улучшения
- Рабочие стандарты
- Квалификация и мотивация
- Проверка эффекта
Это не разовая линейная программа: на выбранном потоке команда проходит цикл «планируем — проверяем — улучшаем — закрепляем», затем повторяет его на следующем приоритете. Безопасность, качество и уважение к людям — условия каждого шага.
На производственной площадке
Идём в цех — туда, где проходит заказ
Смотрим, как движутся материалы, чем заняты рабочие места и где изделие ждёт следующую операцию. Проверяем наблюдения вместе с мастерами и сотрудниками участка.
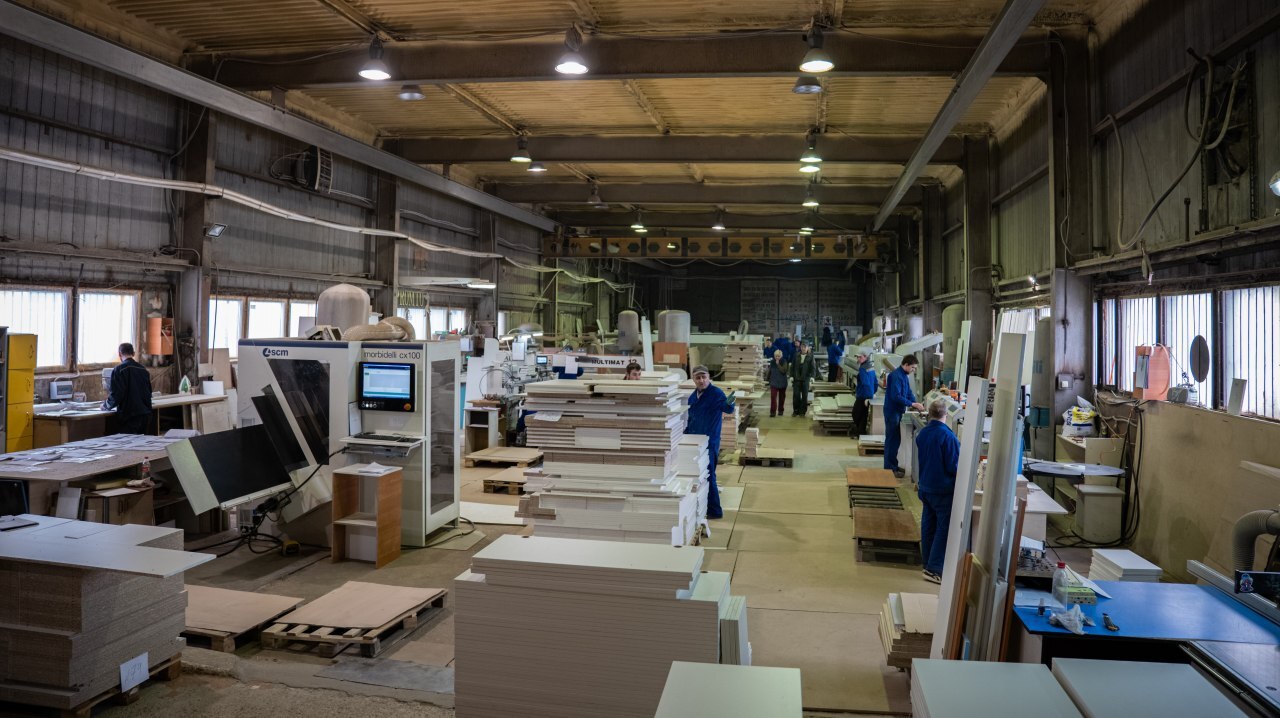
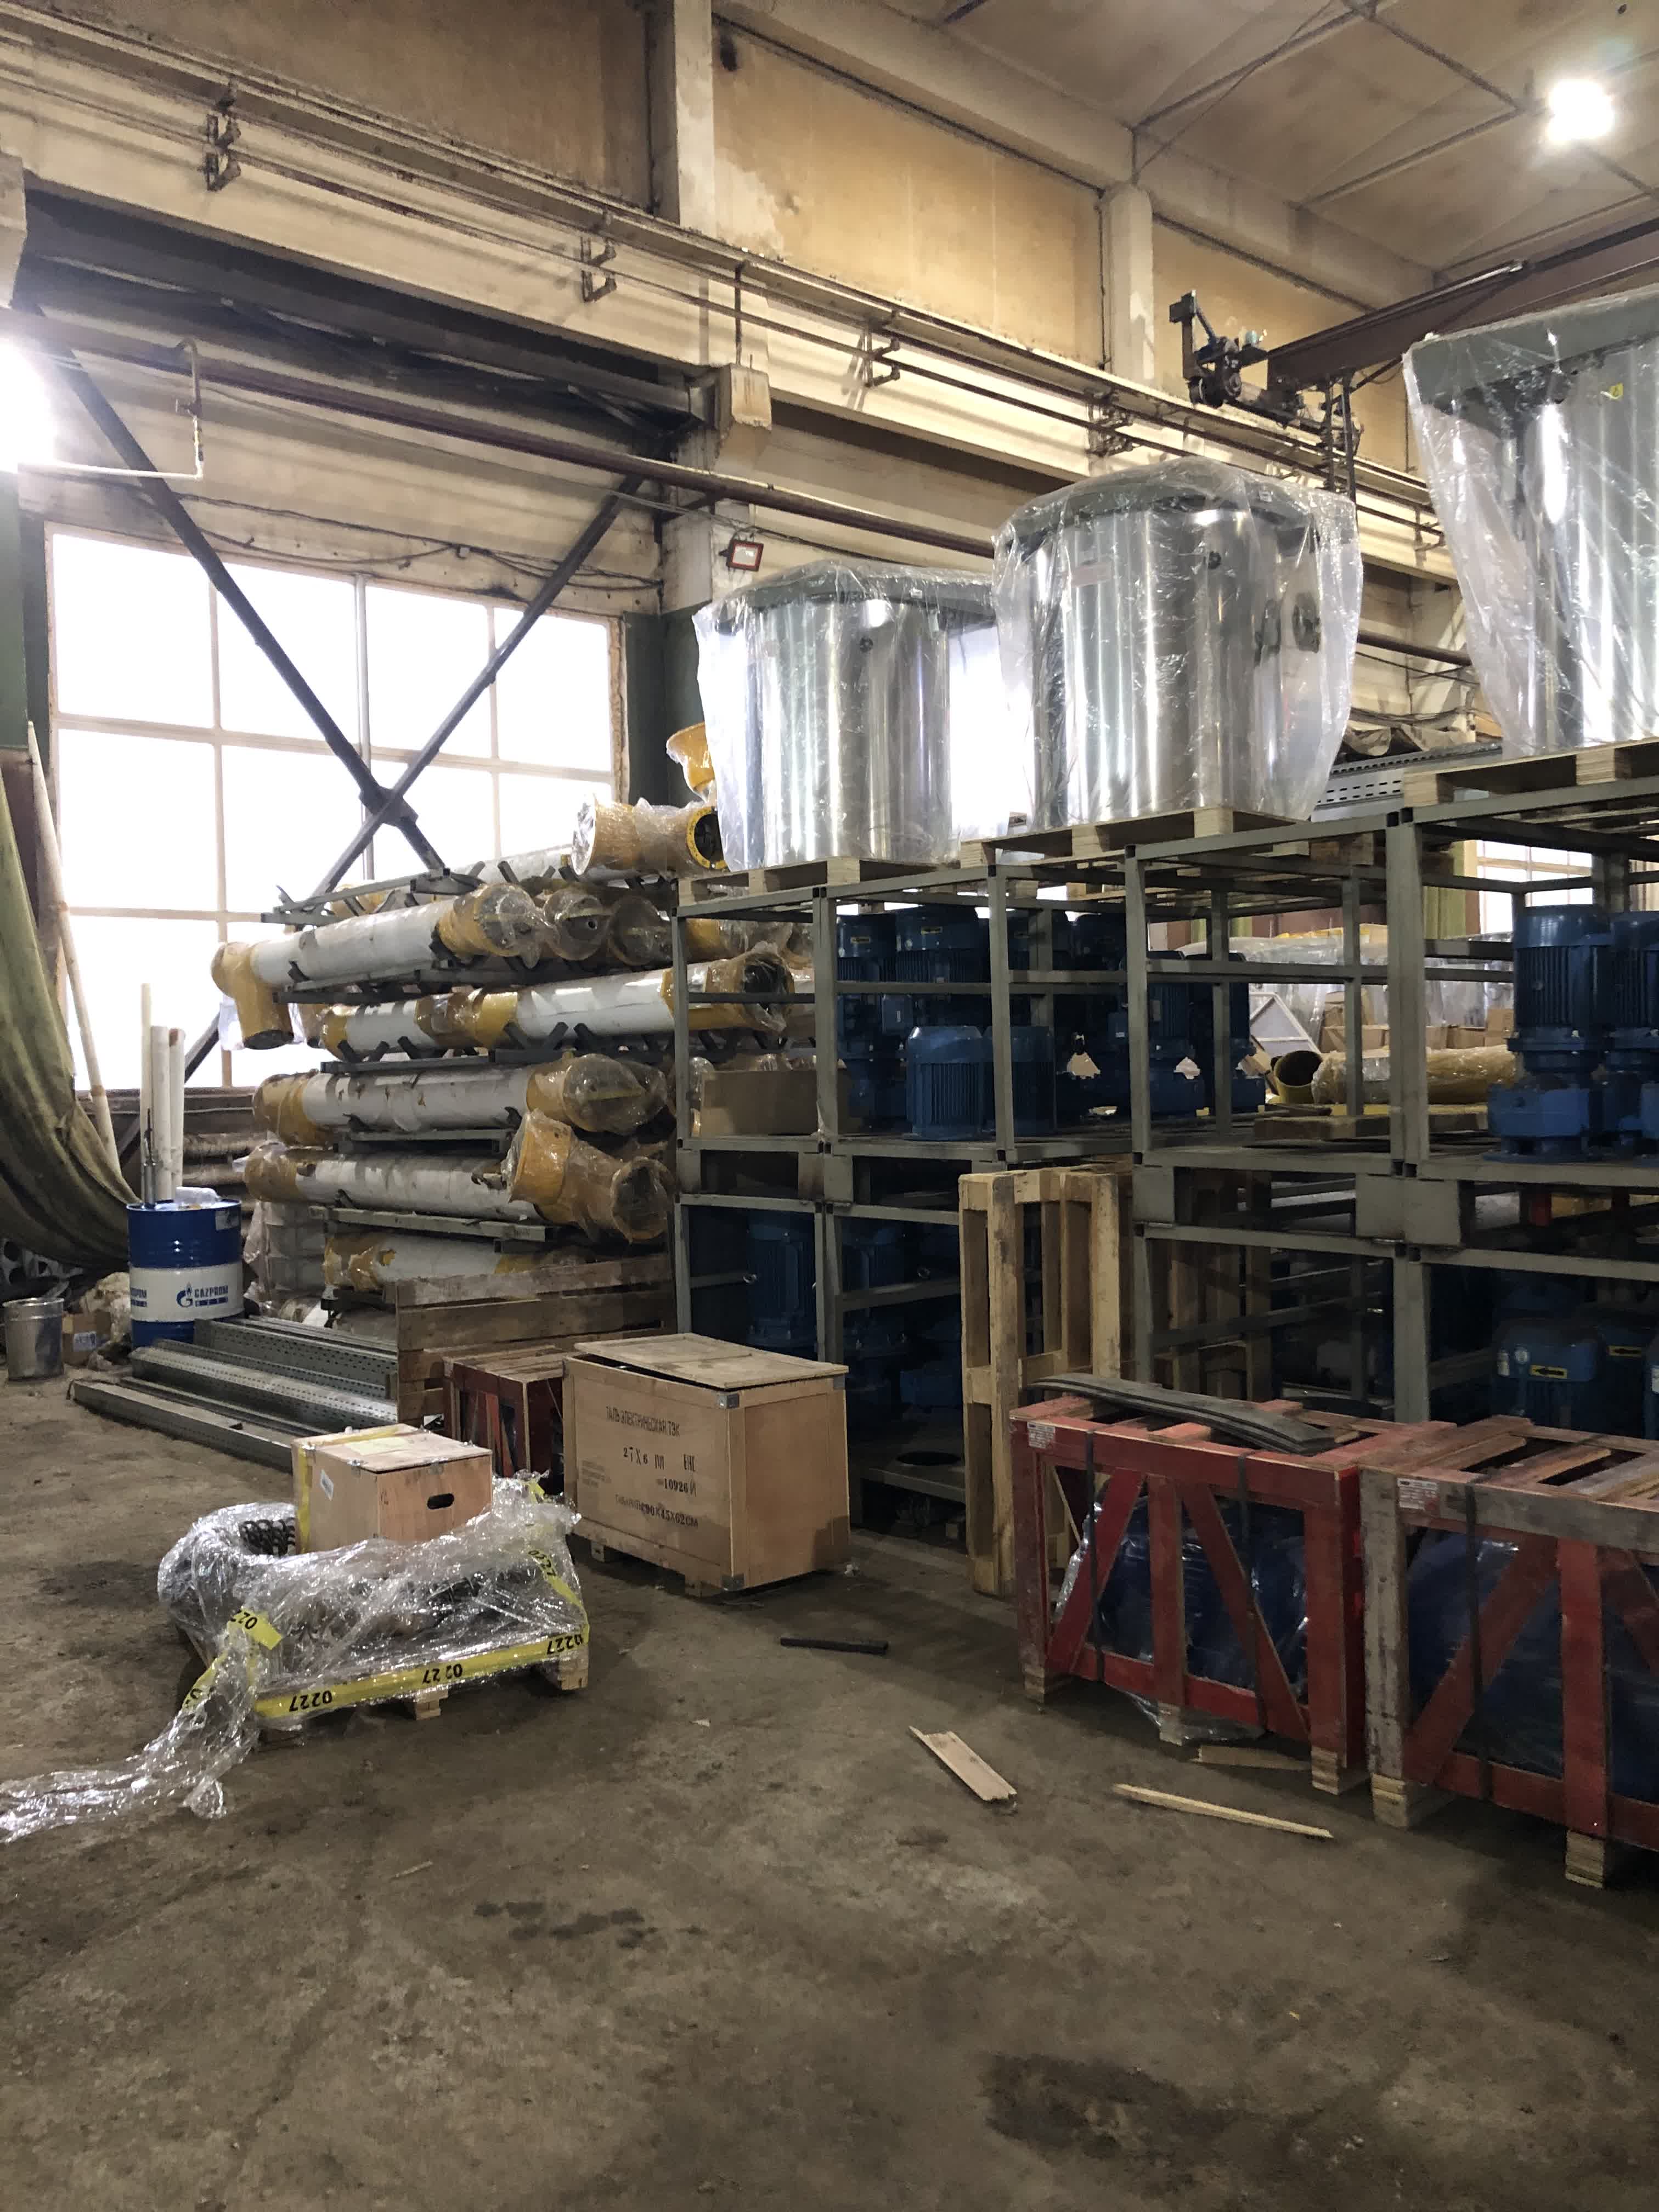
Фотографии из предоставленных материалов. Выводы о потерях делаем по наблюдениям и замерам, а не по одному снимку.
01 · Макрокарта и карта потока
Видим весь путь изделия: от задания до отгрузки
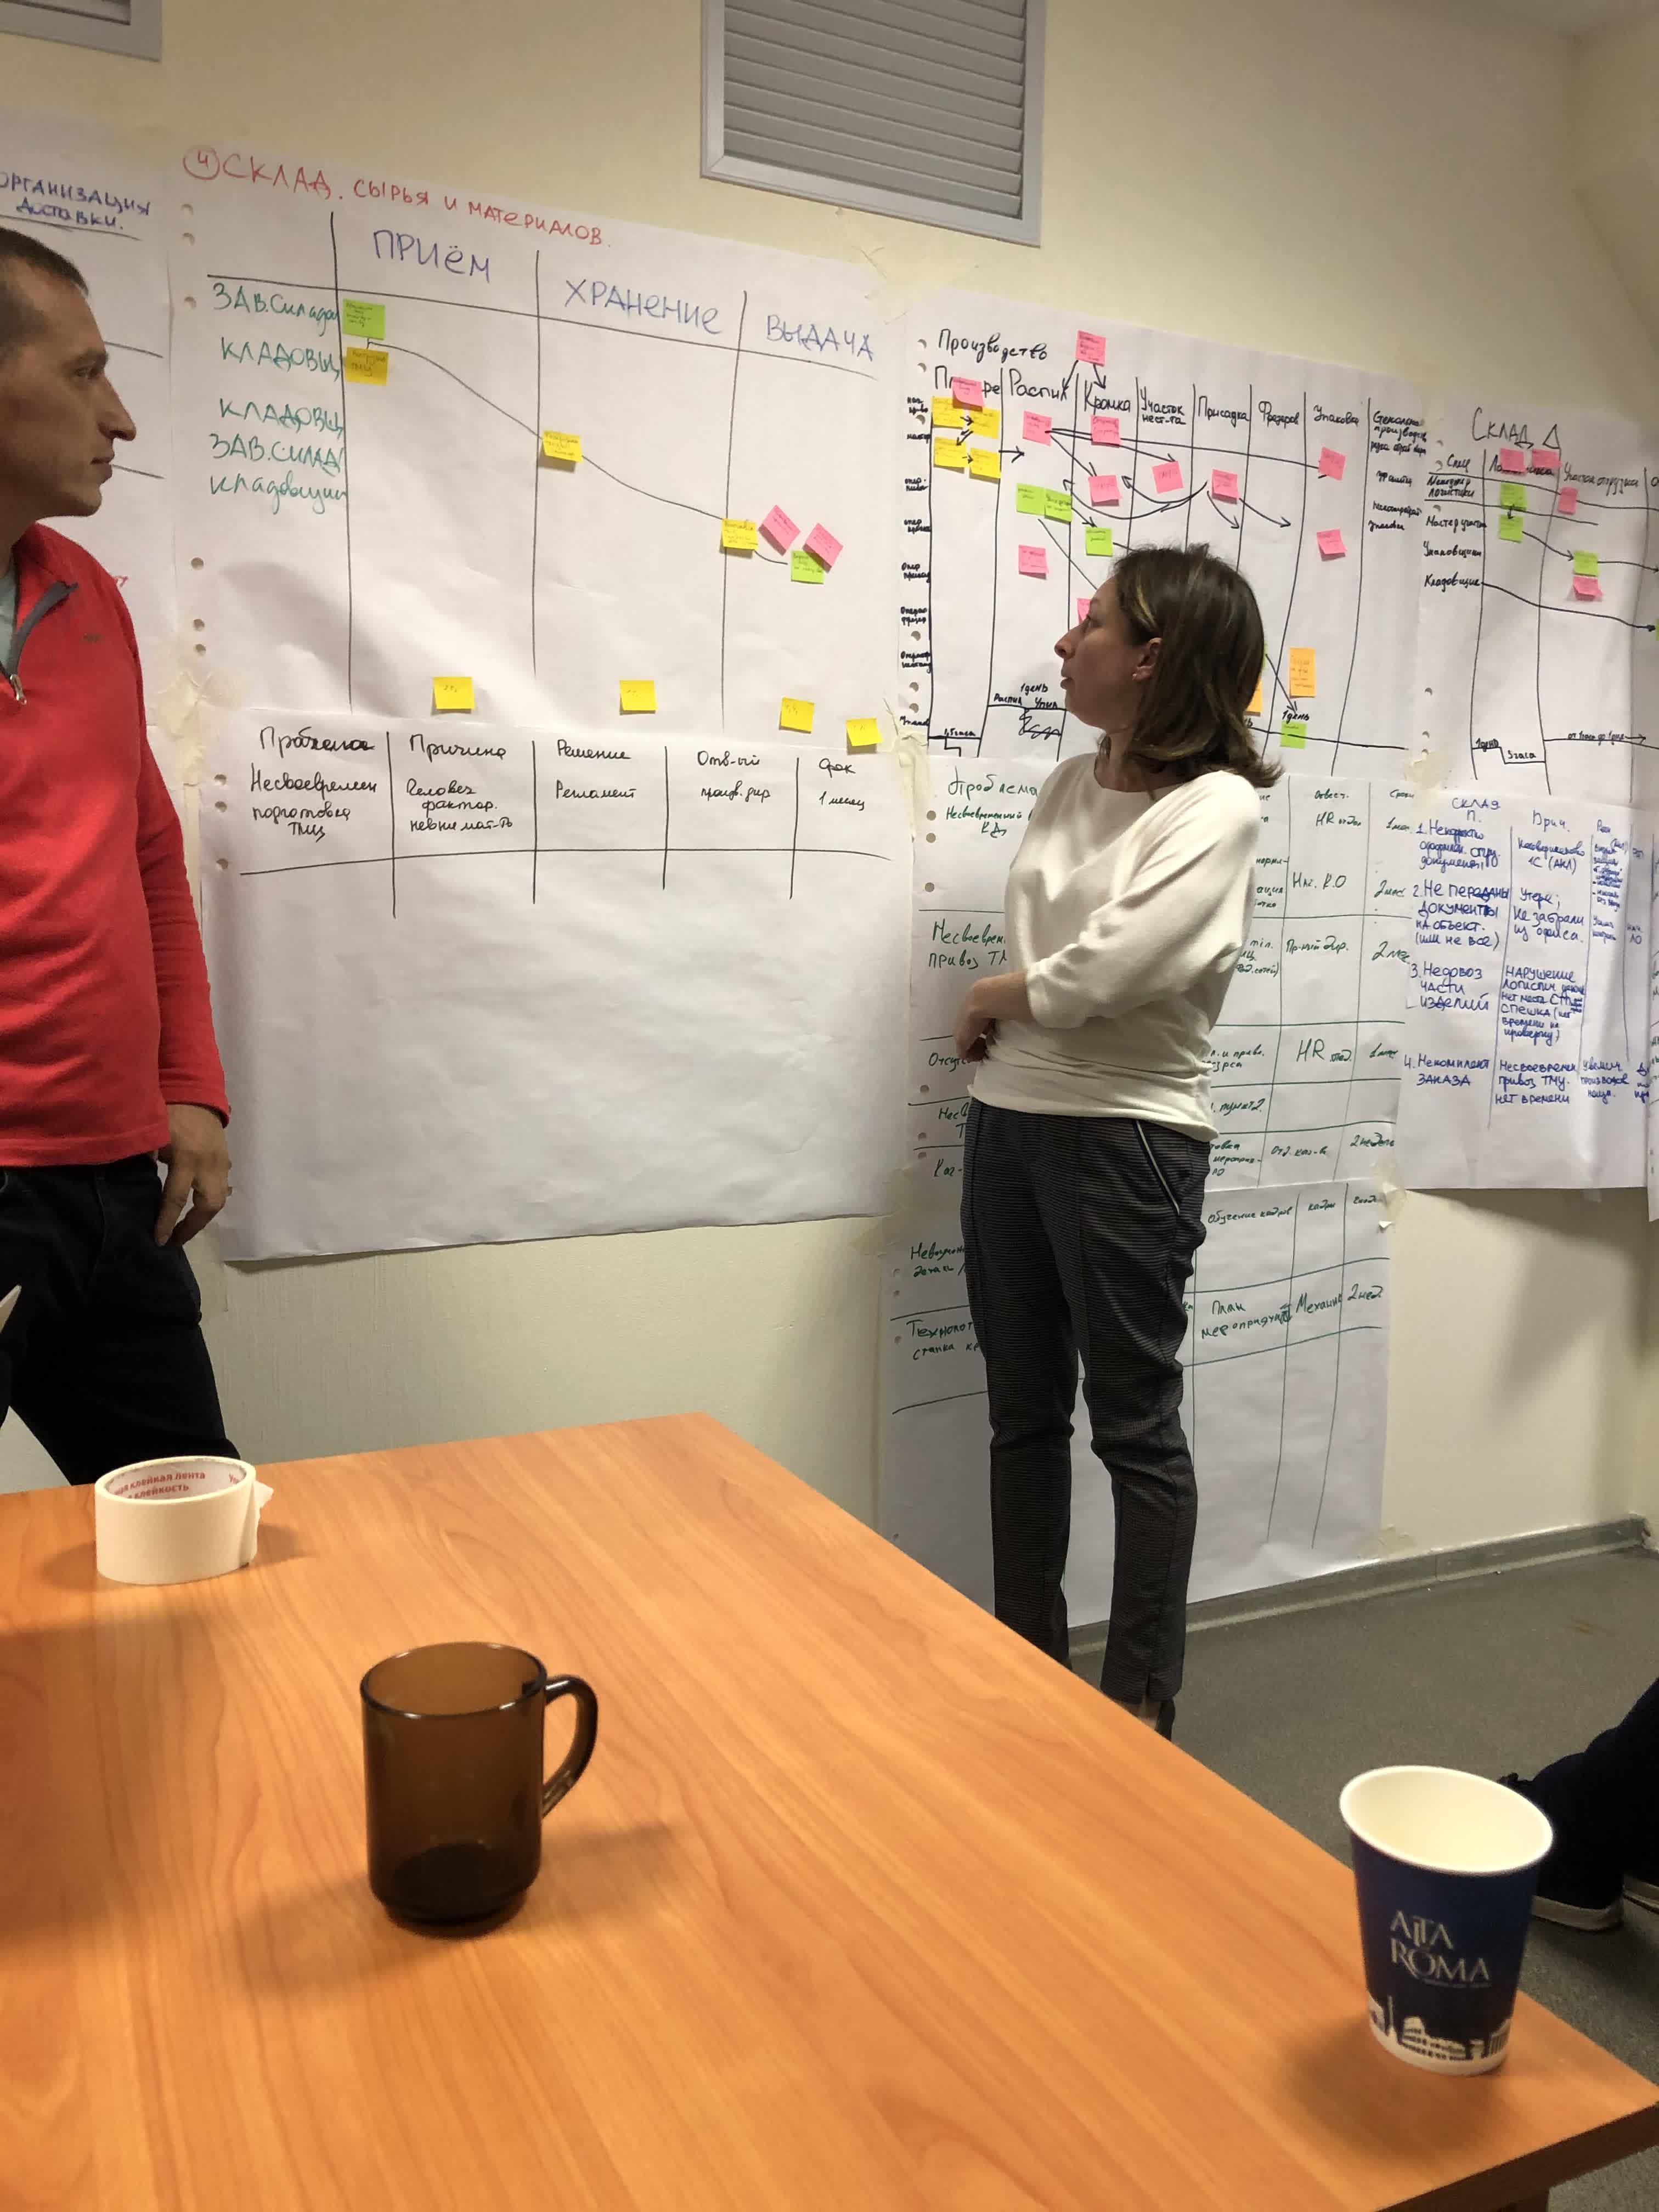
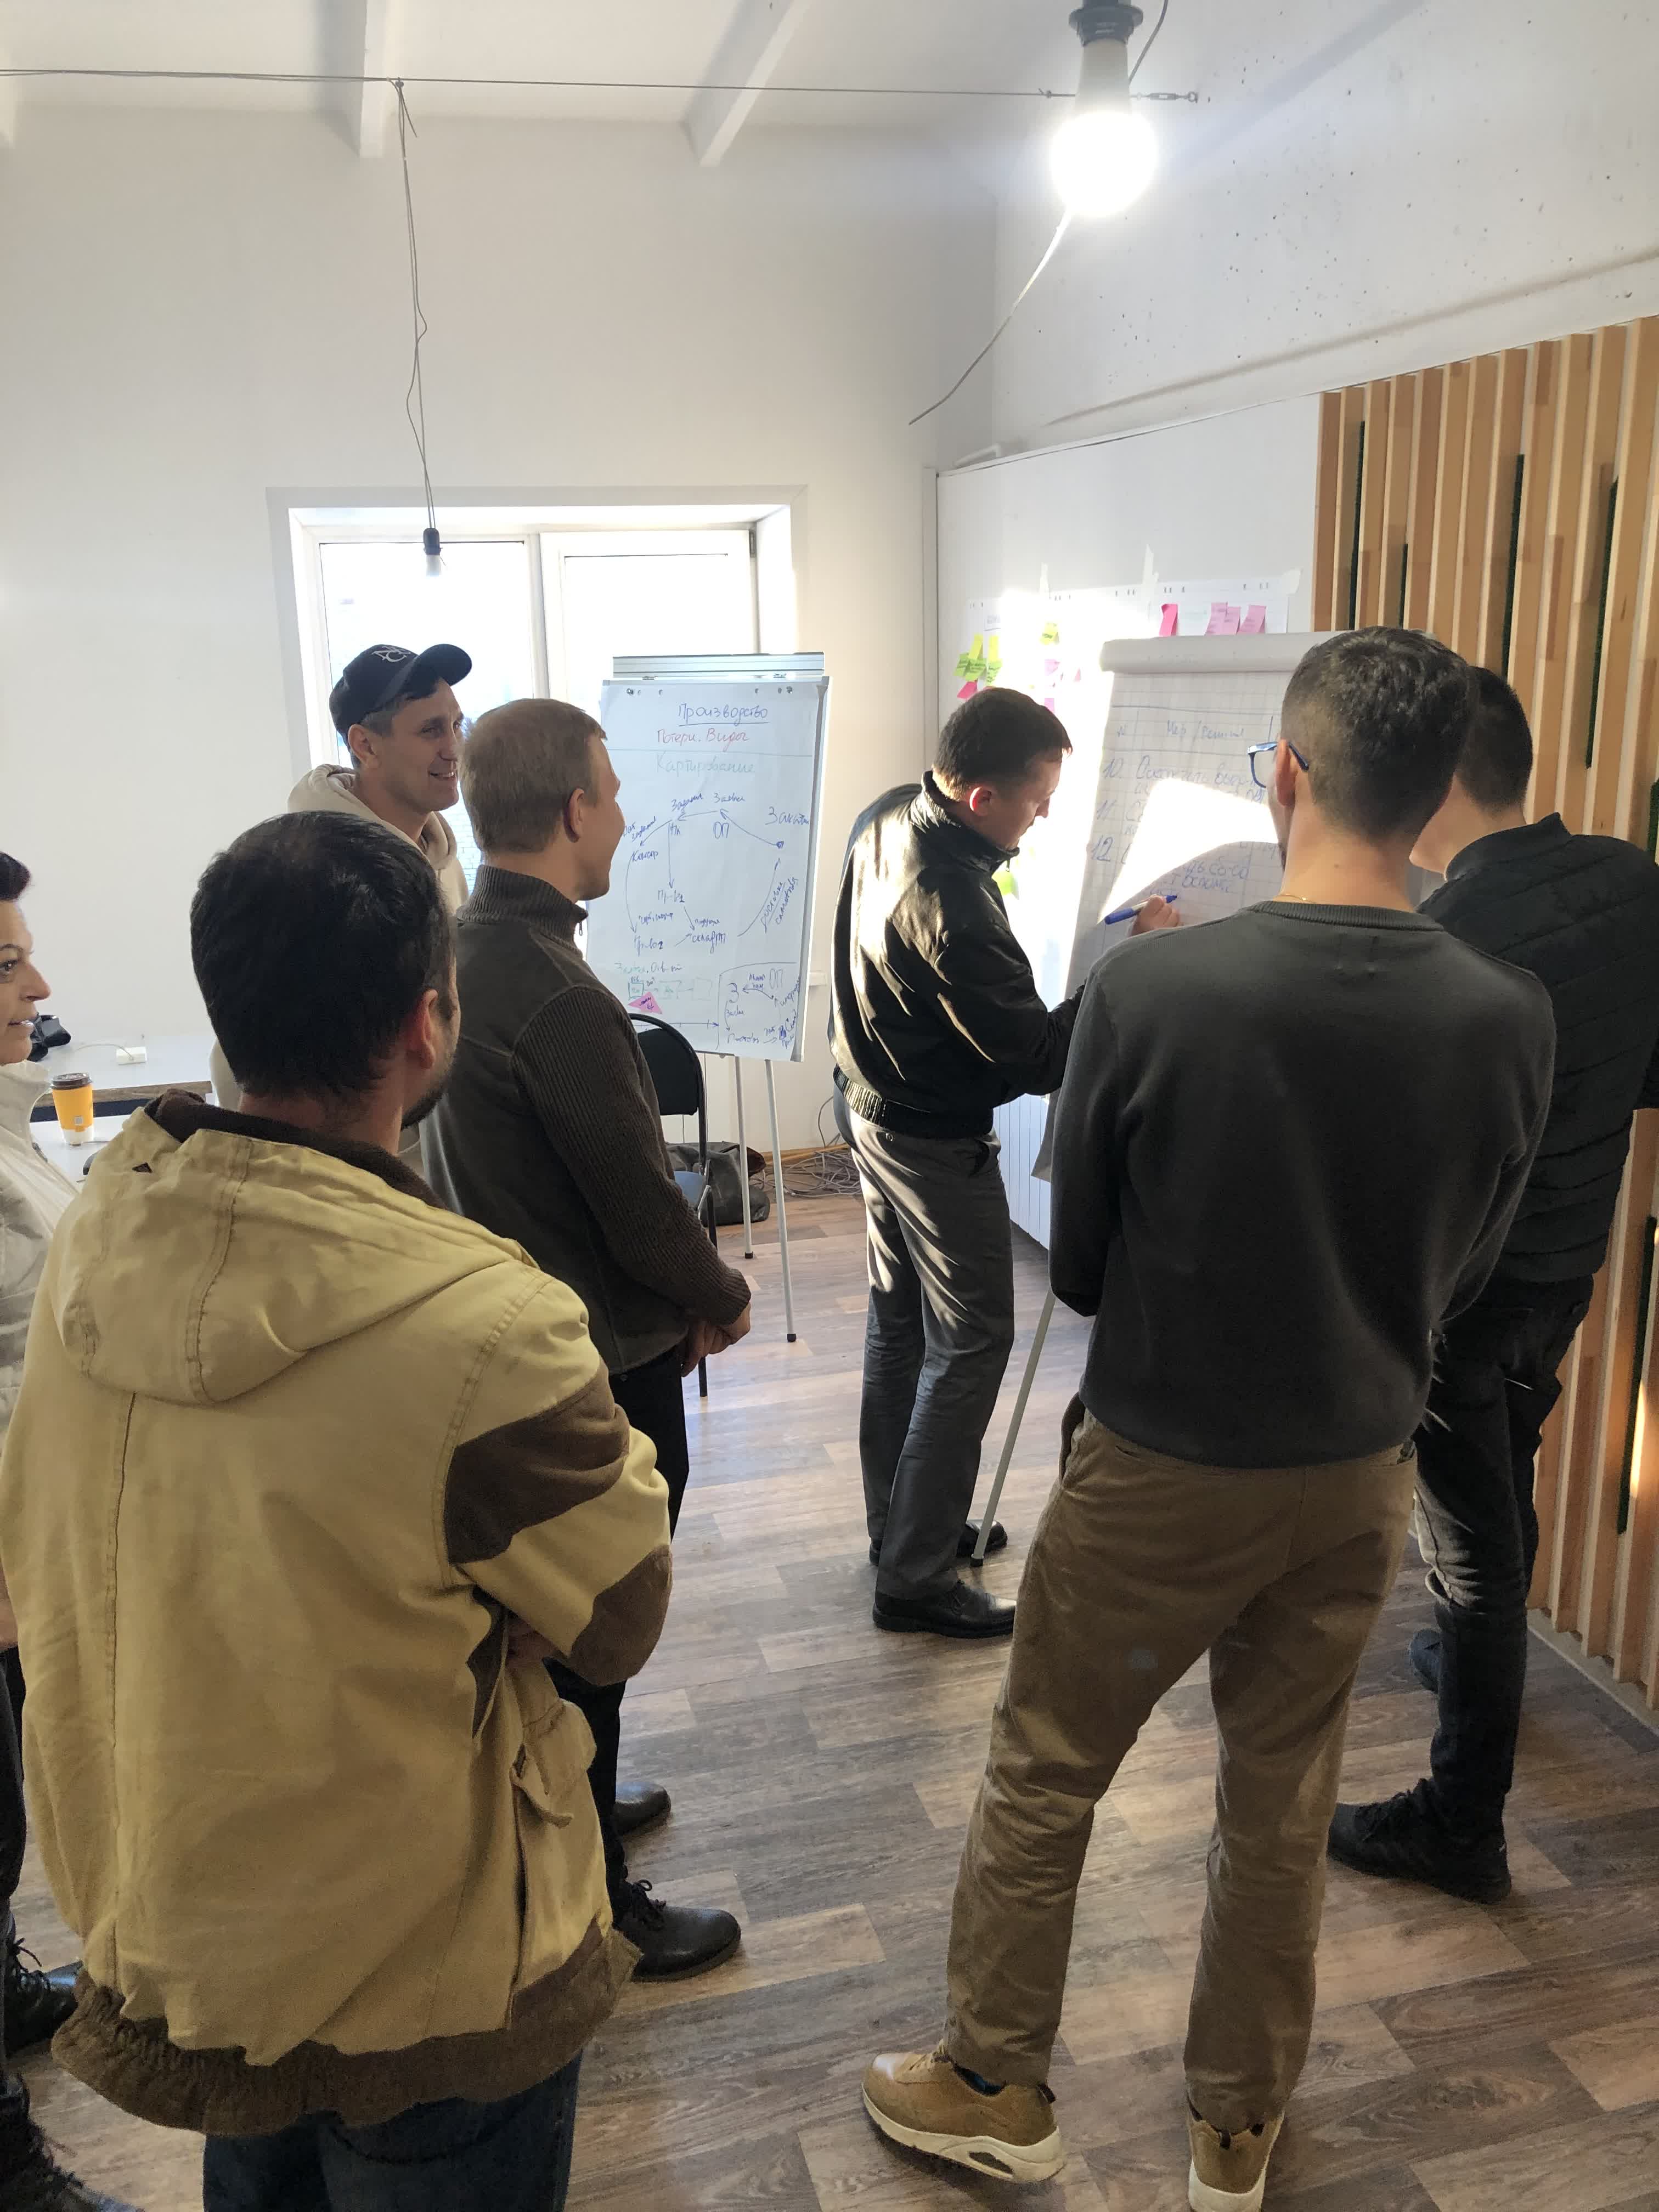
Сначала на макрокарте определяем основные потоки и выбираем продуктовую группу. Затем вместе с командой фиксируем операции, запасы между ними, движение информации и время ожидания. Отдельно считаем время обработки и полный срок прохождения заказа — так выбираем приоритет для пилота.
Карта потока · условный пример
Заказ клиента⇢Планирование⇢Сменное задание
▽Очередь2 дня
▽Ожидание3 дня
▽Передача1 день
Время обработки63 мин
Срок прохождения6 дней
Карта делает видимыми операции, ожидание и ограничение: так команда выбирает, где проверить гипотезу улучшения в первую очередь.
ОперацииГде изделие обрабатывают
ОжиданиеГде заказ стоит в очереди
ОграничениеЧто сдерживает весь поток
Показатели на инфографике — условный пример. Фактическую карту строим по наблюдениям, замерам и данным конкретного потока.
02 · Расстановка оборудования
Моделируем размещение — выравниваем поток
На доске собираем варианты расположения рабочих мест, оборудования и зон хранения. Прослеживаем маршрут изделия, убираем возвратные перемещения и проверяем доступность обслуживания, безопасность и загрузку операций. Согласованный вариант проверяем на пилотном участке.
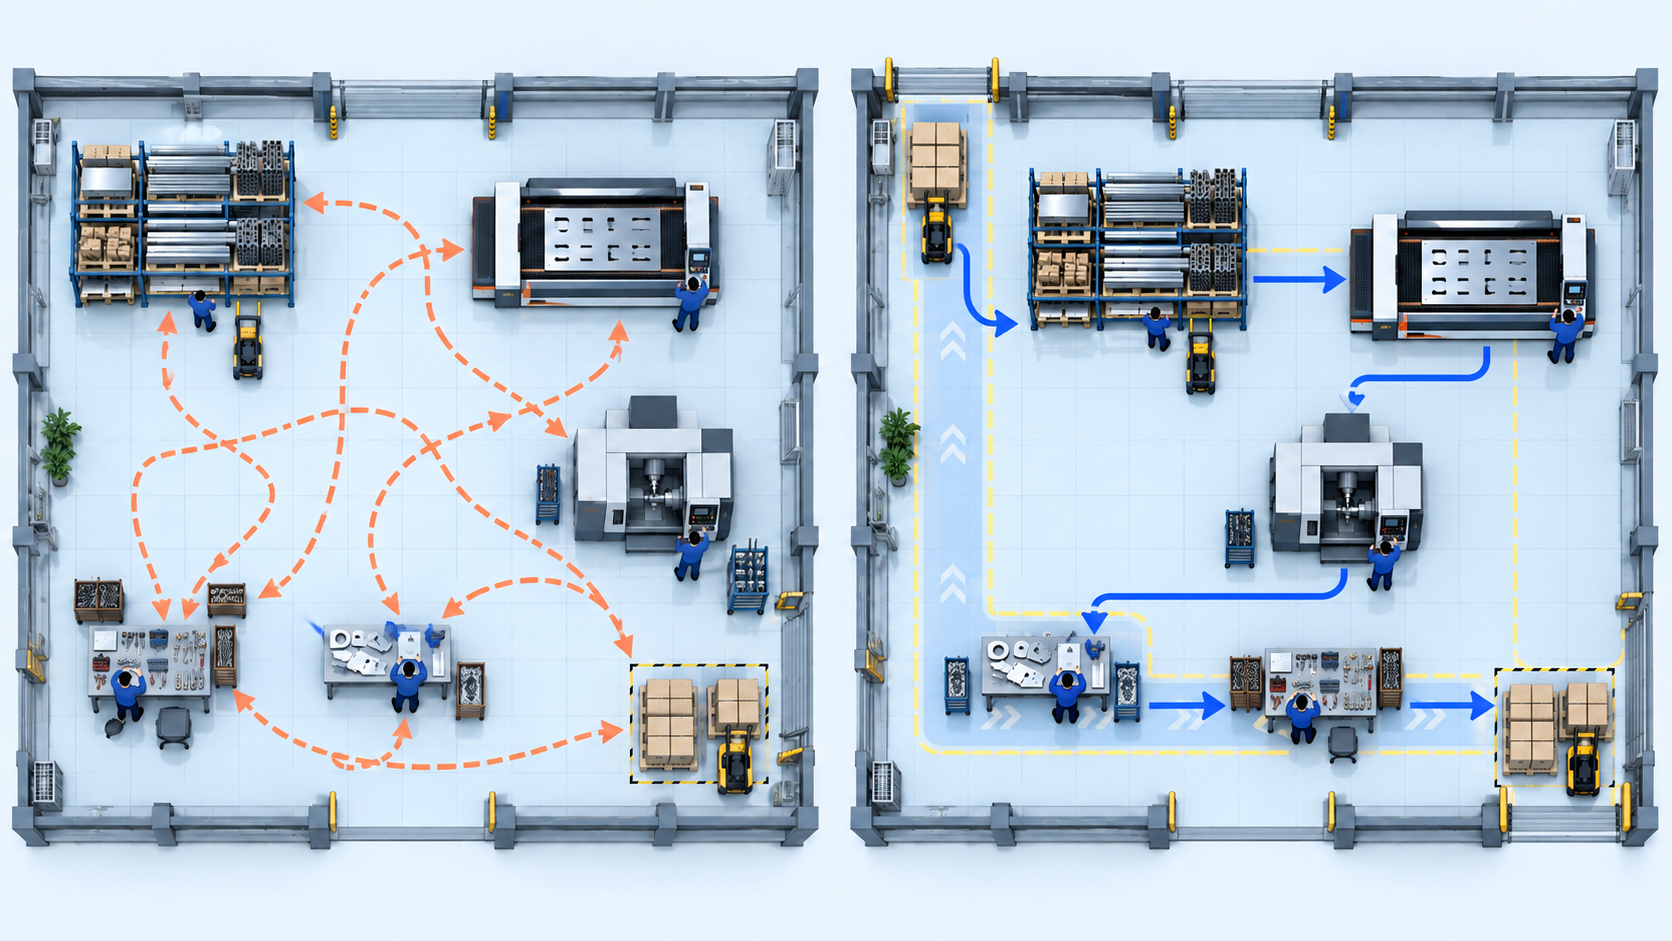
Было · текущая схема
Рабочие места разбросаны
Склад, раскрой, обработка, сборка, контроль и отгрузка находятся на одной площадке, а входящие материалы и готовая продукция пересекают одни и те же зоны.
- Лишняя транспортировка и ожидание
- Возвратные перемещения
- Очереди у операций и риск перепутать заказ
Стало · целевой поток
Вход и выход разведены
Материалы поступают у входа цеха, а готовый заказ уходит через отдельную зону отгрузки: склад → раскрой → обработка → сборка → контроль → выход.
- Оборудование переставлено вдоль маршрута
- Меньше перемещений и межоперационных запасов
- Есть проходы для обслуживания и безопасной работы
Схема — модельный пример. Конкретную планировку проверяем на площадке: с учётом продукта, оборудования, помещений, безопасности и ограничений производства.
03 · Планирование и связь подразделений
От потребности клиента — к ритму выпуска
Сначала фиксируем ценность для клиента: требуемые качество, срок и объём. Затем согласуем приоритеты и даты с продажами, обеспеченность — со снабжением и складом, готовность документации — с технологами, а доступность оборудования и плановое обслуживание — с ремонтной службой. Проверяем мощность ограничивающего участка и составляем выполнимый план.
Время такта · условный пример
420 минут ÷ 210 изделий = 2 минуты
Доступное производственное время за смену делим на спрос за ту же смену. Это требуемый интервал выпуска, а фактическое время цикла измеряем на операциях.
Для 210 изделий при норме 2 детали на изделие требуется 420 деталей. Подачу рассчитываем с учётом остатков, сроков пополнения и согласованных норм.
Что должно сойтись в плане
- Заказ и срок
- Номенклатура и количество
- Материалы и комплектность
- Люди, оборудование и обслуживание
- Очередность и выпуск
Для мелкосерийного и проектного производства отдельно проверяем трудоёмкость и мощность по семействам изделий.
04 · Ежедневное управление и доска выпуска
Один план — общая картина для всех служб
У доски мастер и представители смежных служб сверяют план с фактом: какой заказ идёт по графику, где не хватает ресурсов и какое решение нужно сегодня. Перенос срока фиксируем вместе с причиной, ответственным и новой договорённостью с продажами. Отклонение не прячем: команда либо решает его на месте, либо поднимает на следующий уровень с понятным запросом на поддержку.
Доска в работе
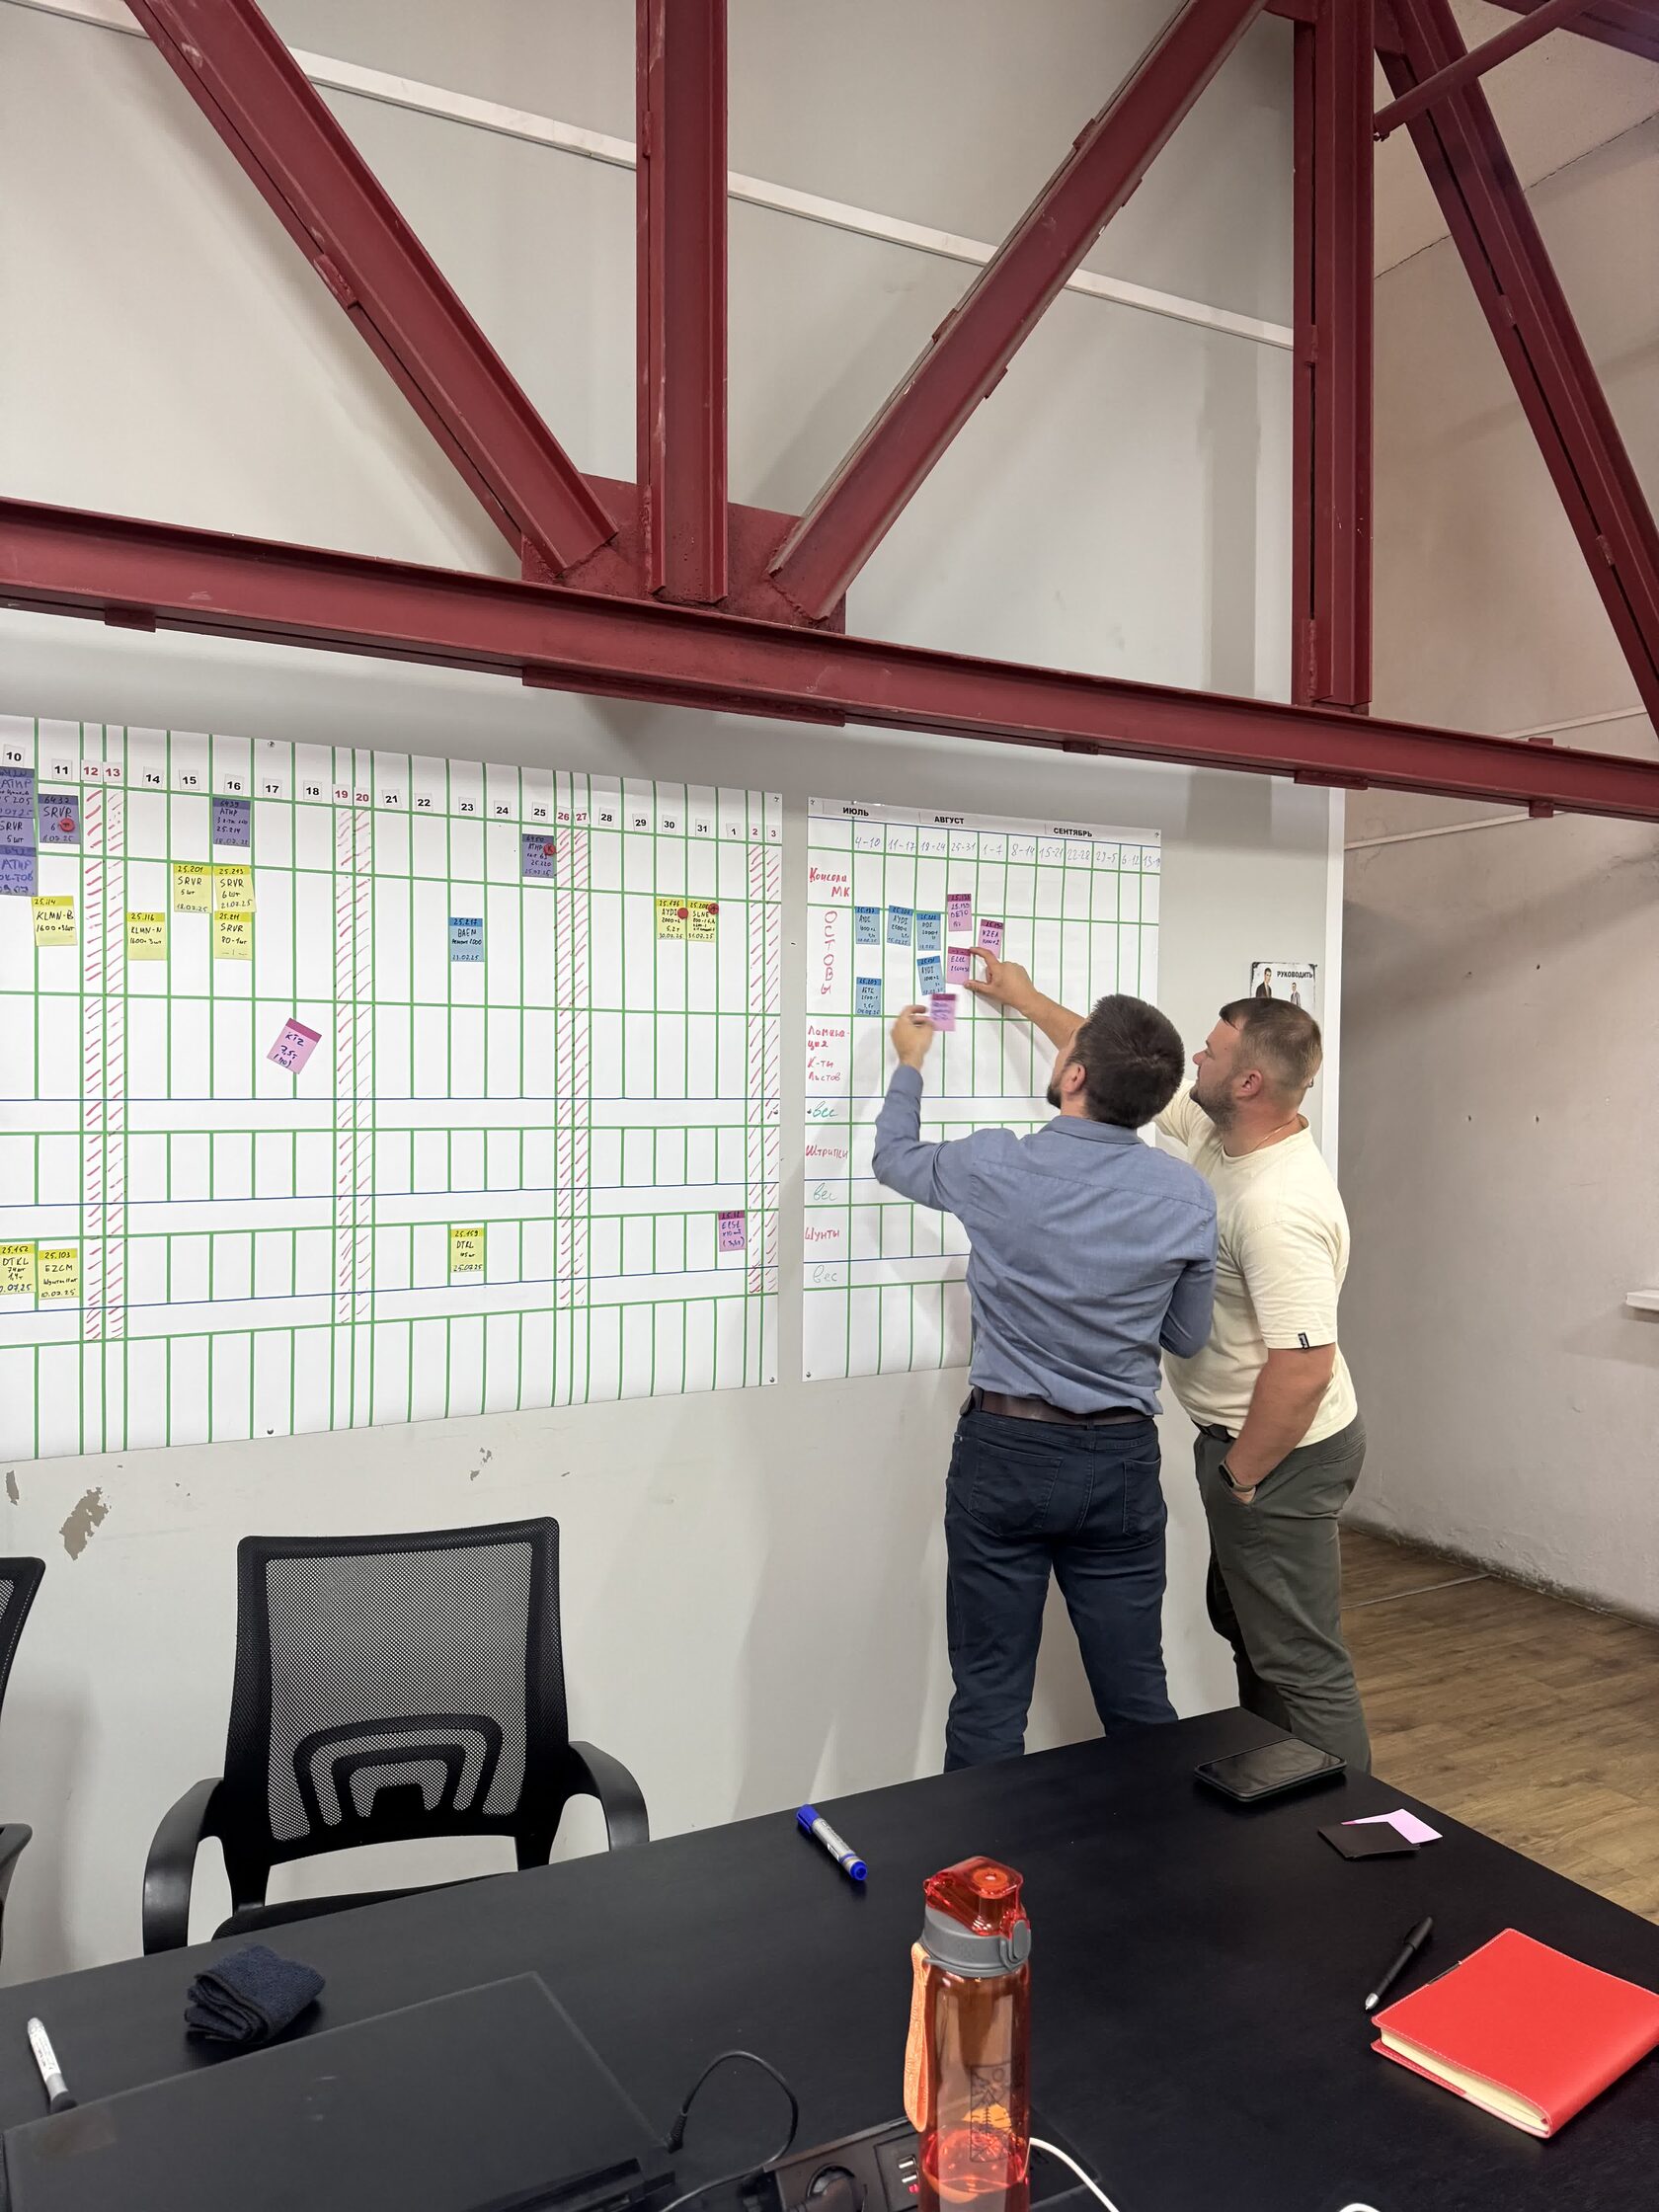
Модель доски · пример
Что команда видит каждый день
| Заказ | План / факт | Готовность | Действие |
|---|---|---|---|
| А · сегодня | 40 / 40 | Готов | Отгрузка |
| Б · сегодня | 60 / 35 | Нет деталей | Снабжение до 11:00 |
| В · завтра | 50 / — | Переналадка | Окно с ремонтом |
ПринципПлан и фактОтклонение и причинаРешение, ответственный, срок
05 · Производственный супермаркет
Пополняем то, что забрал следующий участок
Производственный супермаркет — место с заранее установленным запасом деталей для следующей операции. У каждой позиции своё место и правило пополнения: изъятие контейнера или карточка канбан даёт предыдущему участку сигнал восполнить расход.
- Предыдущая операция
- Супермаркет
Позиция · ячейка · лимит - Следующий участок
Забирает нужное количество
← Карточка канбан / пустой контейнер → сигнал на пополнение
Запас и размер контейнера рассчитываем по потреблению, времени пополнения и необходимому резерву. Не запускаем лишний выпуск только ради загрузки станка. Для редких и неповторяющихся деталей выбираем другой способ управления очередью.
06 · Потери и технические улучшения
Сокращаем время на каждом участке
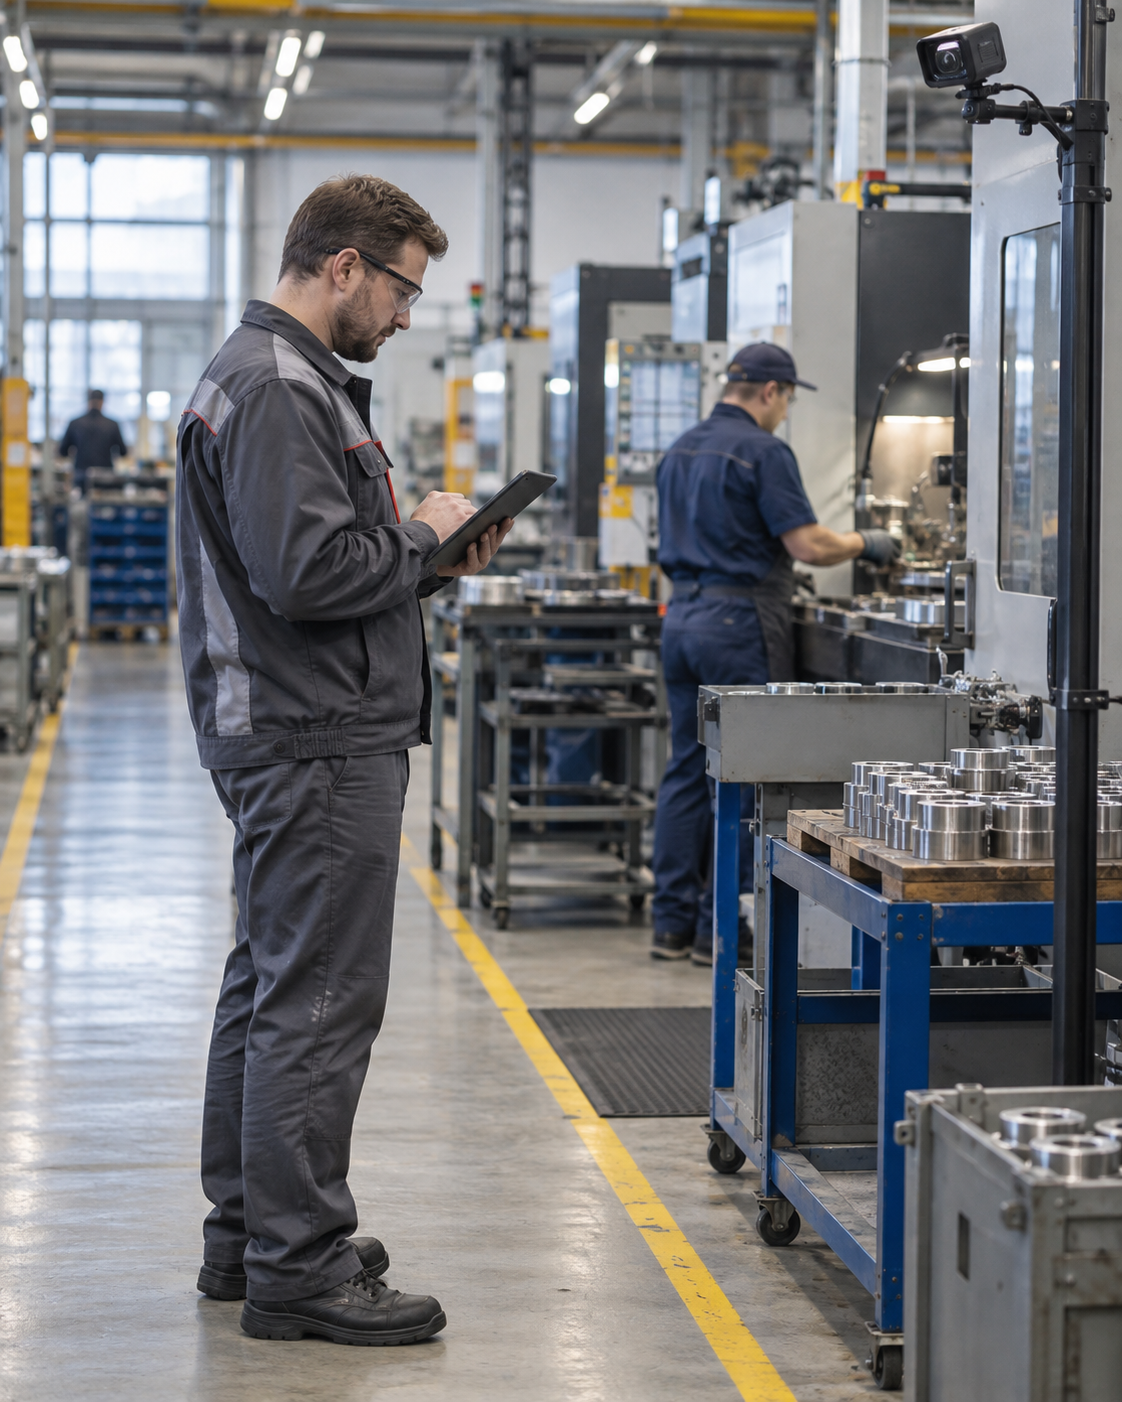
Из чего собираем картину
Наблюдение и хронометражФактический цикл, движения, ожидание и переналадка
ВидеонаблюдениеПовторяемость действий, траектория, простой и передача
ОТКБрак, переделки, причины несоответствий
MES и КИПиАПлан и факт, статусы оборудования, сигналы и простои
Сопоставляем наблюдение с данными производства: так проверяем, где время теряется в реальном потоке, а не только в регламенте.
- Убрать ненужное действие
- Упростить оставшееся
- Механизировать, где оправдано
- Автоматизировать устойчивую операцию
- Проверить эффект на потоке
Сначала стабилизируем безопасную и качественную работу. Решения по механизации и автоматизации оцениваем по затратам, качеству, безопасности, надёжности оборудования и влиянию на ограничение.
Источники и детализацию данных согласуем с предприятием. Видео и данные систем используем только в рамках утверждённых целей, прав доступа и правил работы с персоналом.
07 · Стандартизация рабочих мест
Закрепляем лучший проверенный способ работы
Последовательность
Что и в каком порядке делает оператор
Время и запас
Такт, измеренный цикл и необходимый межоперационный запас
Качество и безопасность
Контрольные точки, признаки отклонений и порядок реакции
Описываем стандарт вместе с рабочими, проверяем его в реальных условиях и обновляем после улучшений. Визуальные инструкции размещаем там, где ими пользуются.
08 · Квалификация, обучение и мотивация
Устойчивость участка — в компетенциях команды
Матрица показывает, кто может работать самостоятельно, кому нужен наставник и какие операции зависят от одного человека. На её основе определяем обучение, взаимозаменяемость и проверку освоения стандарта.
Матрица компетенций · пример
Кто умеет выполнять операцию?
| Команда | Раскрой | Обработка | Сборка | Контроль |
|---|---|---|---|---|
| Рабочий А | ● | ● | ◐ | — |
| Рабочий Б | ◐ | ● | ● | ◐ |
| Рабочий В | — | ◐ | ● | ● |
● Самостоятельно ◐ С наставником — Требуется обучение
Раскрой зависит от одного самостоятельного исполнителя. Планируем обучение и проверяем готовность замены.
Условный пример. Фактические навыки и допуски подтверждаем на рабочем месте.
Квалификация
Подтверждённые навыки и освоенные операции связываем с квалификационной частью оплаты.
Результат труда
Переменную часть связываем с согласованными показателями выпуска, качества и соблюдения стандартов.
Обучение
Пробел в матрице → наставник → практика → проверка навыка → обновление квалификации.
Мотивация поддерживает результат всего потока: не поощряет лишние детали, скрытый брак и выпуск в ущерб безопасности. Правила проверяем на модельном расчёте вместе с производством, HR и финансами.
09 · Проверка результата
Проверяем эффект: срок, выпуск, качество и деньги
Локальная загрузка оборудования не показывает, насколько быстро и качественно проходит весь заказ.
Было · пример
Работа идёт, поток стоит
- Материалы
- Очередь перед операцией
- Обработка
- Переделка
- Отгрузка
ОжиданиеЛишние перемещенияЗапасы между операциями
Стало · целевая модель
Управляем потоком целиком
- План под спрос
- Подача к операции
- Рабочий стандарт
- Контроль в процессе
- Готовый заказ
Пилотный участок → проверка результата → закрепление стандарта
Эффект · модельный расчёт
1 080 000 ₽ в годЭквивалент 900 часов ресурса участка.
Трудозатраты на изделие: 30 → 24 минуты.
Иллюстрация подхода, не результат конкретного проекта. Исходную и целевую модели строим по данным вашей компании.
Ситуации клиента
Когда стоит начать работу
- Одна операция сдерживает выпуск, а перед соседними накапливается незавершённое производство.
- Время уходит на переналадки, ожидание материалов и простои, причины которых регулярно повторяются.
- Проблемы качества обнаруживаются поздно и требуют переделок.
- Срывы компенсируют переработками, но причины отклонений остаются.
- Улучшения отдельных участков не сокращают срок выполнения заказа в целом.
Результаты работы
Что получает предприятие
- Карту производственного потока с границами и исходными данными.
- Подтверждённые наблюдения о потерях и гипотезы причин для проверки.
- Программу пилота с ответственными и контрольными точками.
- Схему размещения оборудования и движения материалов.
- Согласованную систему планирования и доску выпуска.
- Правила подачи и пополнения материалов.
- Рабочие стандарты и правила разбора отклонений.
- Матрицу квалификации, план обучения и принципы мотивации рабочих.
- Показатели и дашборд для управления изменениями.
- План следующих шагов по результатам пилота.
Состав работ согласуем под задачу и условия предприятия. Улучшения должны закрепиться в повседневной работе команды.
Показатели
Как проверяем результат
Выбираем показатели, соответствующие задаче: срок выполнения заказа, объём незавершённого производства, время простоев и переналадок, выход годной продукции, выполнение плана. До изменений фиксируем исходный уровень и правила расчёта.
Изменения затрат рассматриваем вместе с качеством, безопасностью и устойчивостью потока. Рост загрузки отдельной операции сам по себе ещё не показывает улучшение работы предприятия.
Совместная работа
Кто участвует со стороны компании
Нужны руководитель производства, мастера, сотрудники пилотного участка и представители смежных служб. Руководство согласует цели, ресурсы и полномочия. Изменения оборудования, технологии и условий работы проходят установленное на предприятии согласование.

Практика и инструменты
Оптимизация производства: бережливый подход и нормирование труда
Обсуждение оптимизации производства с экспертами по бережливому подходу и нормированию труда.
Смотреть на YouTubeРабочий эпизод: доски производственной эффективности →Все видео на канале →Методологическая основа: карта потока, время такта, супермаркет, стандартизированная работа и система непрерывных улучшений — Lean Enterprise Institute.
Перед началом работы
Вопросы и ответы
С чего начать внедрение бережливого производства?
С конкретной производственной задачи и ограниченного пилота. Это позволяет изучить поток, проверить причины потерь и оценить изменения до распространения на другие участки.
Нужно ли покупать новое оборудование?
Сначала разбираемся, что ограничивает поток. Затем сопоставляем варианты изменения организации работы и инвестиций с задачей и экономикой предприятия.
Это только организация рабочих мест?
Рабочие места могут быть частью проекта. Но предмет работы шире: движение материалов, качество, передачи между операциями, планирование и регулярное управление отклонениями.
Можно ли заранее обещать процент роста производительности?
Целевой результат требует исходных данных и понимания ограничений. Ориентиры согласуем после диагностики, а фактические изменения проверяем на пилоте.
От чего зависят срок и бюджет?
От границ потока, доступности данных, состава пилота и объёма внедрения. Эти условия определяем при разборе производственной задачи.
Следующий шаг
Выберите следующий шаг
Бережливое производство можно заказать отдельным проектом управленческого консалтинга. Если приоритеты компании ещё не определены, начните с диагностики ReStart.
Для интенсивной перестройки нескольких частей компании предусмотрена программа СУРР: необходимые направления консалтинга входят в её согласованный состав.